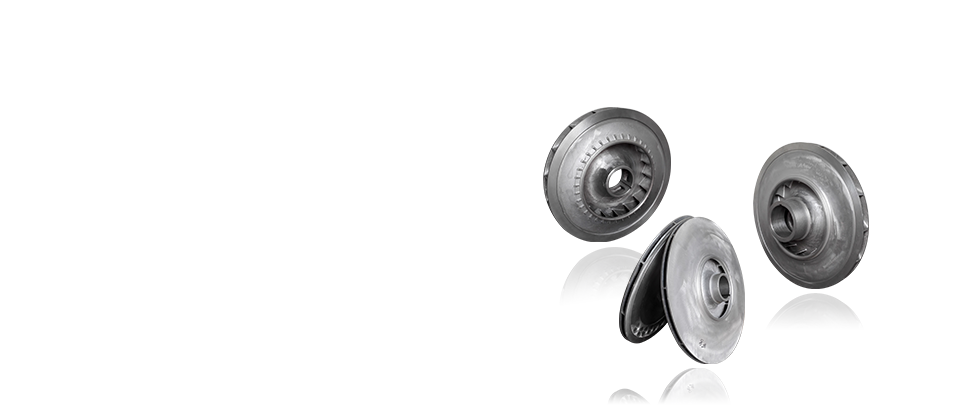
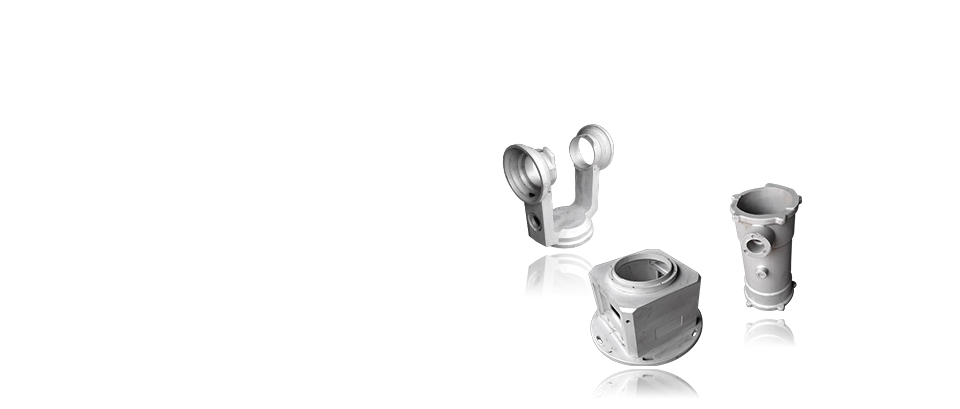
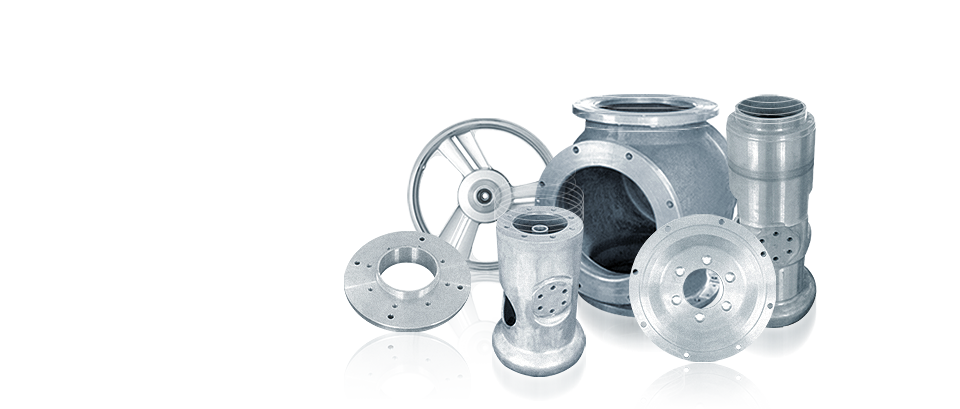
电机壳体结构上兼具承载、散热与安装定位功能,壁厚不均、内部带散热筋与轴承座,对铸件的致密度有一定要求。铝合金重力铸造依靠金属液自重充型,浇注速度平稳,型腔内气体排出较充分,适合这类中等批量、结构相对复杂的壳体件生产。
铸件质量的关键在于浇注系统与凝固顺序的安排。金属液从厚壁部位引入,向薄壁与远端顺序凝固,冒口设置在热节附近提供补缩,减少缩松。壳体上的散热筋薄而密,充型时易出现浇不足,型温与浇注温度需配合调整,涂料厚度也要控制,过厚会降低散热能力,影响凝固组织。
电机运行中产生热量,壳体既是结构件也是散热通道。铸件内部的缩孔与气孔会降低导热能力,局部出现热点。生产中用X射线或超声检测关键部位,控制内部缺陷等级。壳体与定子的配合面需要加工,毛坯留出加工余量,铸件变形量要控制在后续加工可修正的范围内。
工艺上还需关注模具与工装的状态。金属模长期使用后出现龟裂与变形,影响脱模与尺寸稳定性,需按生产批次检查修复。砂芯的强度与排气影响内腔清洁度,芯砂残留会带进后续装配。清理工序中去除浇冒口与飞边,抛丸后检查表面缺陷,把检测数据按批次记录,有助于持续改进工艺参数。
|