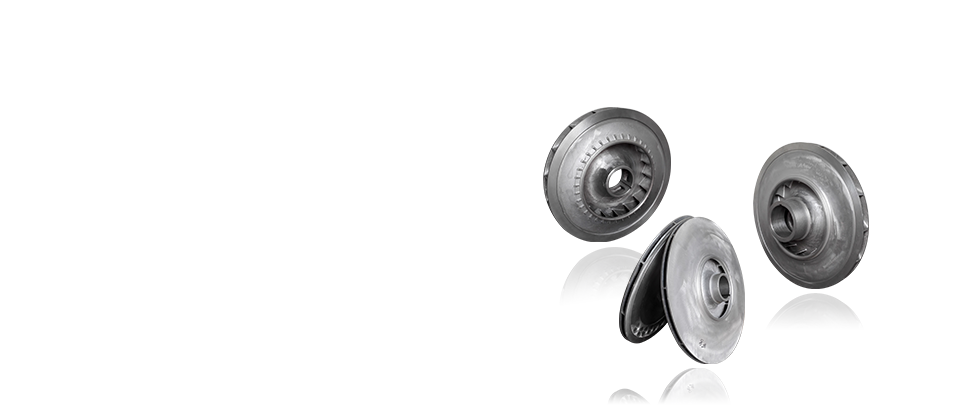
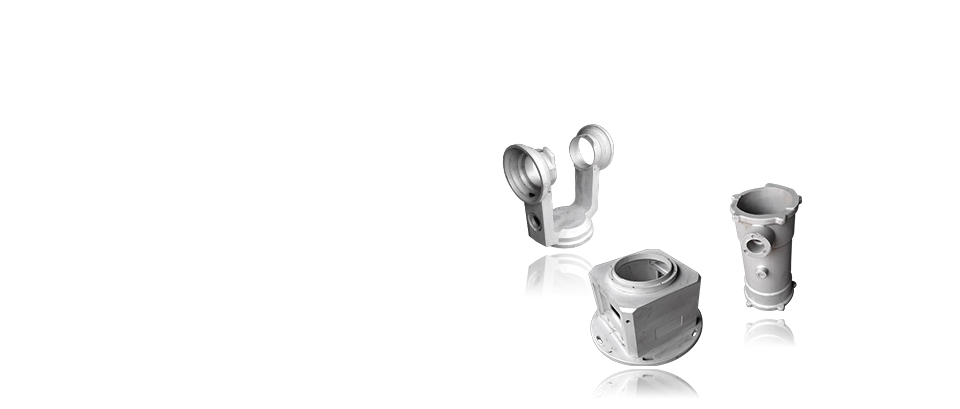
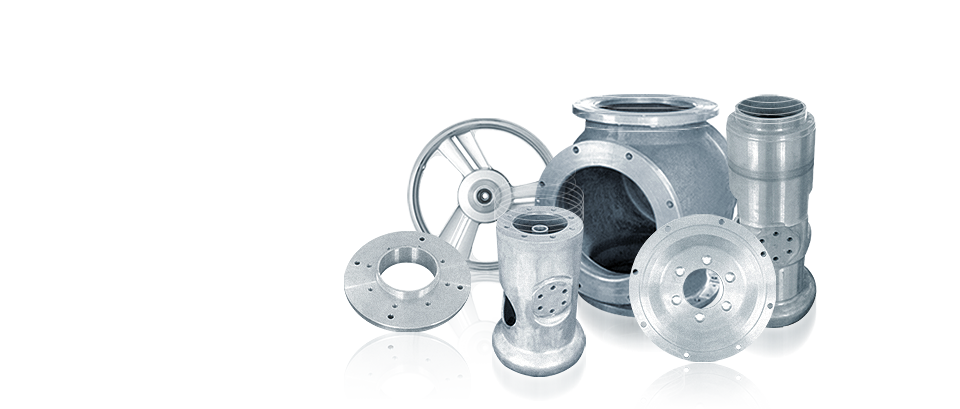
砂型铸造因其适应性强、工艺灵活、成本可控,在重型机械制造领域占据重要地位。重型机械零部件往往体积庞大、结构复杂,砂型铸造凭借对大尺寸铸件的良好适应性,成为该类零件生产的主要途径之一。
在重型机械中,砂型铸造主要承担大型机架、底座、箱体及传动类零件的毛坯制造任务。这些零件承受较大的载荷与冲击,需要具备良好的力学性能。通过合理设计型砂配比与浇注系统,可有效控制铸件的内部组织与致密度,为后续机械加工与装配提供可靠的基础毛坯。
针对重型零件的尺寸特点,砂型铸造常采用地坑造型、组芯造型等大件造型方式,配合大型砂芯实现复杂内腔的成型。浇冒口系统的设计需结合零件壁厚分布与凝固顺序,以利于补缩与排气,减少缩松、气孔等内部缺陷的发生概率。同时,通过优化冒口尺寸与冷铁布置,可提升铸件的质量稳定性。
随着重型装备向大型化、高性能方向发展,砂型铸造也在工艺数字化与自动化方面不断进步。数值模拟技术的应用使浇注与凝固过程可提前预判,从而辅助工艺优化。砂型铸造与新型型砂材料、智能化生产设备的结合,正持续提升其在重型机械领域的制造水平与应用空间。
|